Indholdsmenu
● Hvad er flexografisk tryk?
● Sådan fungerer flexografisk tryk
>> 1. Kunstværksforberedelse og Prepress Review
>> 2. Flexografisk pladeproduktion
>> 3. Blækmåling gennem aniloxvalsen
>> 4. Pladecylinder og aftrykscylinder
>> 5. Blæktørring og hærdning
>> 6. Konvertering og efterbehandling af emballage
● Almindelige flexografiske printapplikationer
>> Detail- og forsendelsesemballage
>> Fleksibel emballage
>> Etiketter og produktidentifikation
>> Papirbaserede forbrugerprodukter
● Hvilke materialer er egnede til Flexo-print?
● Fordele ved flexografisk tryk til emballage
>> Højhastighedsproduktion til gentagne ordrer
>> Bred substratkompatibilitet
>> Hurtig blækketørring
>> Stærk ydeevne på emballagematerialer
>> Omkostningseffektivitet i stor skala
● Begrænsninger at overveje, før du vælger Flexo
>> Fine fotografiske detaljer kan være udfordrende
>> Opsætningen er mindre effektiv til meget små ordrer
>> Materiale og blæk skal matches
>> Farveforventninger kræver klar aftale
● Flexografisk udskrivning vs. andre metoder
>> Når Flexo normalt er det rigtige valg
>> Når en anden metode kan være bedre
● En emballagekøbers tjekliste før produktion
● Ekspertproduktionsindsigt: Udskriftskvaliteten starter før pressen
● Fremtiden for flexografisk emballagetryk
● Arbejd med en erfaren emballageproducent
● Ofte stillede spørgsmål
>> Hvad bruges flexografisk tryk til?
>> Er flexografisk tryk velegnet til tilpassede emballagekasser?
>> Hvad er en anilox-valse i flexografisk tryk?
>> Er flexotryk bedre end digitaltryk?
>> Kan flexografisk tryk bruges på bølgepap?
>> Hvilket blæk bruges til flexografisk tryk?
>> Er flexografisk tryk velegnet til fødevareemballage?
>> Hvad skal jeg give for et tilbud på flexografisk emballage?
● Referencer
Flexografisk tryk , ofte kaldet flexo print , er en højhastigheds roterende printmetode, der bruger fleksible reliefplader, præcist afmålt blæk og kontinuerlige tørresystemer til at printe på emballagematerialer. Til køb af mærker tilpassede emballagekasser, bølgepapkartoner, etiketter, papirposer , fleksible film eller lamineret emballage, er det stadig en af de mest alsidige produktionsmetoder, der findes.
På Shenzhen XingKun Packing Products Co., Ltd. , vi har brugt mere end 20 år på at fremstille trykt emballage og betjene mærker og distributører i over 30 lande og regioner. Fra vores produktionserfaring er flexografi mest værdifuldt, når et projekt kræver pålidelige farver, materialetilpasningsevne, effektiv højvolumenproduktion og en emballageløsning udviklet omkring reelle distributionsbehov – ikke blot et attraktivt design på skærmen.
Det globale marked for flexografisk tryk blev vurderet til cirka 230 milliarder USD i 2024 og forventes at vokse med omkring 3,0 % årligt frem til 2029. Emballage er en væsentlig drivkraft for denne efterspørgsel, især fleksibel emballage, etiketter, foldekartoner, bølgepapemballage og forbrugervendte e-handelsformater.
Hvad er flexografisk tryk?
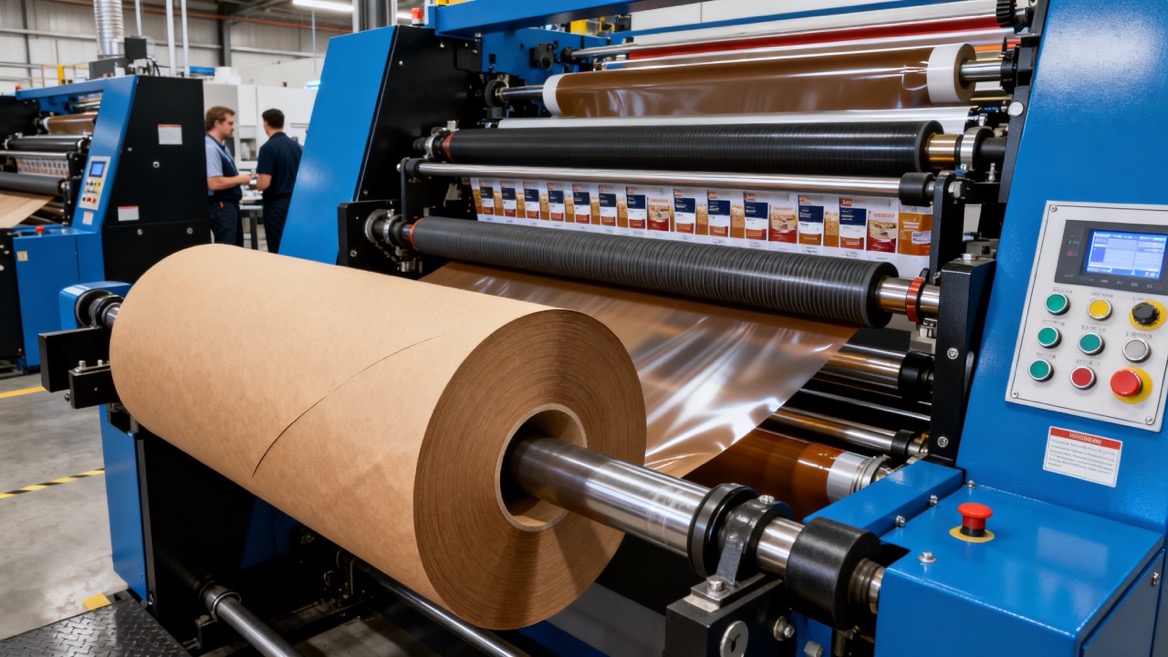
Flexografisk tryk er en relieftryksproces . Billedområdet på trykpladen er hævet over ikke-billedområdet. Blæk overføres til de hævede elementer og presses derefter på det valgte substrat.
I modsætning til udskrivningsmetoder, der hovedsageligt er designet til glatte papirark, kan flexografi arbejde på mange porøse og ikke-porøse emballagematerialer, herunder:
- Kraftpapir
- Coated pap
- Bølgepap
- Plastfilm
- Polyethylen og polypropylen
- Metalliserede film
- Folier
- Laminerede materialer
- Selvklæbende etiketlager
- Nonwoven materialer
Denne tilpasningsevne gør flexotryk særligt velegnet til emballageproduktion. Et enkelt emballageprogram kan involvere forsendelse af kartoner, detailkasser, papirhylstre, etiketter og fleksible poser. Flexografisk teknologi kan understøtte en bred vifte af disse materialer, afhængigt af pressekonfigurationen, blæksystemet, efterbehandlingskrav og kunstværkets kompleksitet.
Enkelt sagt: flexografi overfører kontrollerede mængder hurtigttørrende blæk fra en graveret rulle til en fleksibel plade og derefter på emballagemateriale, der bevæger sig gennem en presse.
Sådan fungerer flexografisk tryk
Selvom en moderne flexografisk presse kan arbejde ved meget høje hastigheder, følger tryksekvensen en klar og nøje styret proces. Hvert trin påvirker emballagens endelige udseende, farvekonsistens, vedhæftning og produktionseffektivitet.
1. Kunstværksforberedelse og Prepress Review
Processen begynder med produktionsklar kunst. Før plader produceres, skal printfilen kontrolleres for:
- Korrekt dieline placering
- Krav til blødning og sikkert område
- Skriftkonvertering eller indlejring
- Billedopløsning
- Farveadskillelse
- Stregkode læsbarhed
- Overprint indstillinger
- Fængsel mellem tilstødende farver
- Materialespecifikke begrænsninger
For emballagekasser handler denne fase ikke kun om visuelt udseende. Et design skal tage højde for folder, limområder, perforeringer, udskæringer, håndtag, produktvinduer og retningen af korrugerede riller, hvor det er relevant.
Et premium-looking design kan stadig mislykkes, hvis vigtig tekst lander for tæt på en foldelinje, stregkodekontrasten er utilstrækkelig, eller farveelementer skifter ved en sammenføjningskant. Gennemgang af disse detaljer før pladeproduktion hjælper med at undgå unødvendige omkostninger, forsinkelser og materialespild.
2. Flexografisk pladeproduktion
En flexografisk plade er typisk lavet af et fleksibelt fotopolymermateriale. Pladen behandles således, at det tilsigtede trykbillede bliver hævet, mens de ikke-printede områder forbliver forsænkede.
De hævede billedområder modtager blæk og overfører det til substratet. Fordi pladerne er fleksible, kan de tilpasse sig bedre end stive plader til emballageoverflader med tekstur eller kompression, herunder visse bølge- og papirbaserede materialer.
Hver printfarve kræver generelt sin egen plade. For eksempel bruger et firefarvet procesdesign normalt separate cyan, magenta, gule og sorte plader. Et design med yderligere staffagefarver, metallisk blæk, lak eller hvidt undertryk kan kræve yderligere stationer og plader.
3. Blækmåling gennem aniloxvalsen
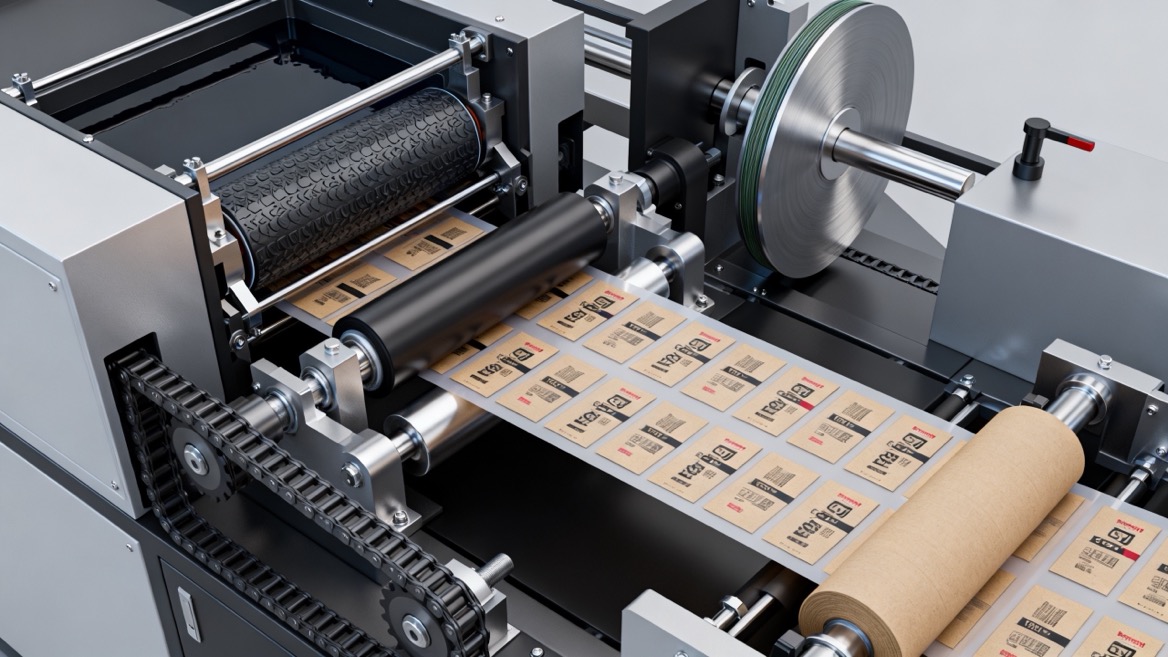
Anilox -valsen er en af de vigtigste komponenter i flexografisk tryk. Den har tusindvis af mikroskopiske indgraverede celler, der bærer en kontrolleret mængde blæk.
En rakel fjerner overskydende blæk fra overfladen af aniloxvalsen og efterlader kun blæk inde i de indgraverede celler. Valsen overfører derefter en præcis blækfilm til den hævede overflade af trykpladen.
Denne kontrollerede blækoverførsel understøtter:
- Mere ensartet ensfarvet dækning
- Bedre repeterbarhed på tværs af lange produktionsserier
- Reduceret risiko for overdreven blækpåføring
- Renere tekst og streg
- Mere stabil farveydelse
Anilox-valg skal matche kunstværket og materialet. Fin tekst og detaljeret grafik kan kræve en anden blækvolumenkontrol end store solide baggrunde eller kraftigt teksturerede emballagesubstrater.
4. Pladecylinder og aftrykscylinder
Den fleksible plade er monteret på en pladecylinder. Når cylinderen roterer, modtager den blæk fra aniloxvalsen.
Emballagematerialet passerer mellem pladecylinderen og trykcylinderen. Kontrolleret tryk tillader det farvede billede at overføre fra pladen til substratet.
For lidt pres kan føre til ufuldstændig overførsel. For meget tryk kan skabe forvrænget grafik, tungere kanter, dårlig tonal gengivelse eller et 'klemt' udseende i fine detaljer. Dette er grunden til, at erfaren presseopsætning er vigtig, især for bølgekartoner, tynde film og designs, der indeholder delikat typografi.
5. Blæktørring og hærdning
Flexografisk blæk er designet til at tørre hurtigt, så materialet kan bevæge sig kontinuerligt gennem pressen og ind i senere konverteringsstadier.
Afhængigt af jobbet kan en producent bruge:
- Vandbaseret blæk
- Opløsningsmiddelbaseret blæk
- UV-hærdende blæk
- Elektronstrålehærdende blæk i specialiserede applikationer
Det passende blæksystem afhænger af substratet, slutanvendelse, regulatoriske krav, fødevarekontaktovervejelser, lamineringsplan, gnidningsmodstand og påkrævet produktionshastighed.
Vandbaserede og UV-hærdelige systemer kan hjælpe med at reducere brugen af konventionelle opløsningsmiddelbaserede systemer i passende applikationer. Imidlertid bør 'mere bæredygtig' aldrig behandles som en universel påstand. Det korrekte valg skal tage hensyn til den specifikke materialestruktur, tørreenergi, end-of-life-forløb, lokale regler og produktydelsesbehov.
6. Konvertering og efterbehandling af emballage
Efter udskrivning kan materialet gennemgå yderligere efterbehandling og konvertering, herunder:
- Udstansning
- Krøller
- Foldning
- Limning
- Laminering
- Lakering
- Prægning
- Foliestempling
- Vindueslapning
- Perforering
- Opskæring og tilbagespoling
- Kvalitetskontrol
- Kartonsamling
For et foldekarton- eller bølgeemballageprojekt er tryk kun en del af det færdige resultat. Strukturelt design, papirvalg, kartonstyrke, nøjagtig udstansning, limkvalitet og pakkemetode har alle indflydelse på, om den endelige æske klarer sig godt i detailhandel, forsendelse og opbevaring.
Almindelige flexografiske printapplikationer
De fleste mennesker møder flexografi hver dag uden at bemærke det. Metoden er meget udbredt, fordi emballage ofte har brug for højvolumen, gentagelig udskrivning på materialer, der ikke er begrænset til glat papir.
Detail- og forsendelsesemballage
Flexografi bruges almindeligvis til:
- Bølgeformede forsendelseskartoner
- E-handelspostbokse
- Hyldeklar emballage
- Udstillingskartoner
- Fremstil kasser
- Drikkevarebakker
- Industrielle kartoner
- Mærkede kraftkasser
Til bølgepapemballage kan flexografi producere logoer, håndteringsikoner, forsendelsesmærker, produktinformation og detailgrafik direkte på tavlen.
Fleksibel emballage
Fleksible emballageapplikationer omfatter:
- Snackposer
- Kaffeemballage
- Slikpapir
- Frosne fødevarer emballage
- Stående lommer
- Poser
- Indpak film
- Laminerede ruller
Fleksible film kræver stærk blækvedhæftning, omhyggelig tørringskontrol og kompatibilitet med nedstrøms laminerings- eller forseglingsprocesser. Trykdesignet skal også overveje, hvordan pakken skal fyldes, forsegles, vises og transporteres.
Etiketter og produktidentifikation
Flexo print er meget brugt til:
- Madetiketter
- Drikkevaremærker
- Kosmetiske etiketter
- Farmaceutiske etiketter
- Logistikmærker
- Stregkodeetiketter
- Salgsfremmende etiketter
- Skræl-og-forsegl etiketter
Etiketter kræver ofte nøjagtig registrering, tydelig lille tekst, pålidelig klæbende kompatibilitet og ensartet farve på tværs af gentagne ordrer. Disse krav bør diskuteres før produktion snarere end efter et produkt kommer på markedet.
Papirbaserede forbrugerprodukter
Andre almindelige anvendelser omfatter:
- Papirposer
- Gavepapir
- Konvolutter
- Vævsemballage
- Papirærmer
- Engangsemballage til madservice
- Servietter
- Letvægtspapirprodukter
Hvilke materialer er egnede til Flexo-print?
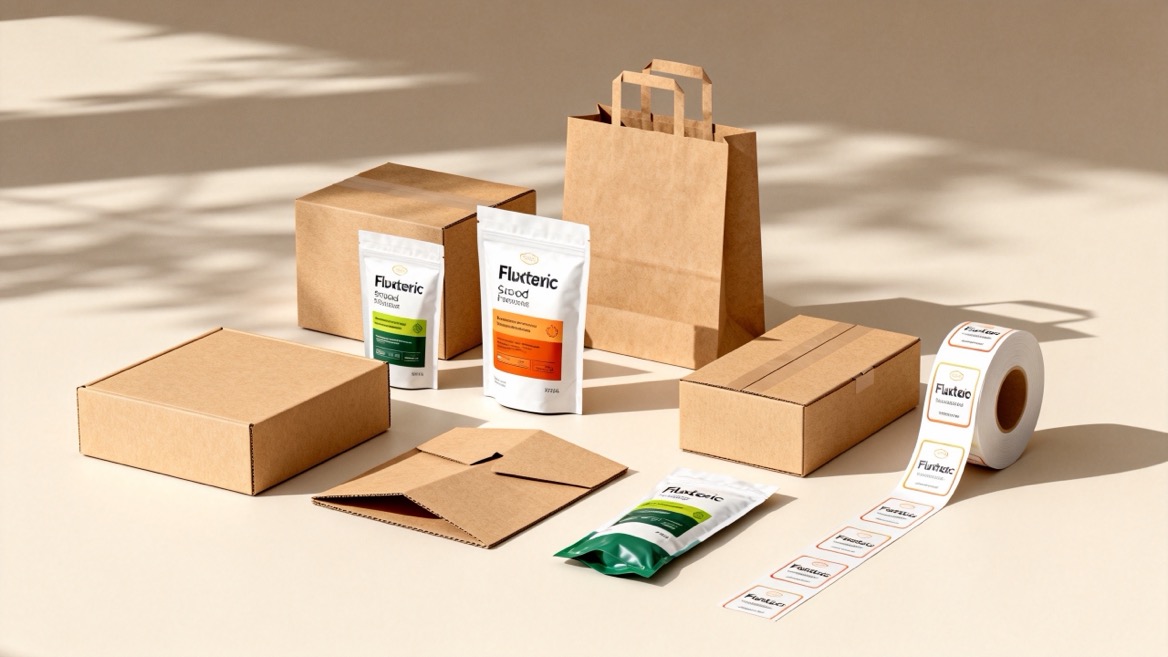
Flexografi er kendt for materialefleksibilitet, men ikke alle substrater opfører sig på samme måde. Overfladeenergi, porøsitet, belægning, tykkelse, tekstur og absorptionsevne kan alle påvirke udskrivningsresultatet.
| Materiale |
Typisk emballagebrug |
Flexo-overvejelser |
| Kraft papir |
Papirposer, æsker i øko-stil, wraps |
Absorberende overflade kan blødgøre fine detaljer eller reducere blækkets livlighed |
| Coated pap |
Foldekartoner, kosmetik, madkasser |
Understøtter renere grafik og stærkere visuel præsentation |
| Bølgepap |
Forsendelse af kartoner, forsendelser, displays |
Bordtekstur og fløjteprofil påvirker printskarpheden |
| Plastfilm |
Poser, wraps, etiketter |
Kræver korrekt blækvedhæftning og overfladebehandling |
| Metalliseret film |
Premium mad- og kosmetikemballage |
Kræver omhyggelig farvekontrol og kompatible blæksystemer |
| Folie og laminater |
Barriereemballage, specialpakker |
Kræver ofte processpecifik vedhæftning og hærdningskontrol |
| Selvklæbende lager |
Etiketter og klistermærker |
Skal matche etikettens overflademateriale, klæbemiddel og påføringsbetingelser |
Praktisk anbefaling: Vælg ikke kun en trykmetode fra et digitalt korrektur. Anmod om en materialebaseret prøve, især når dit design indeholder store solide farver, gradienter, meget lille tekst, metalliske effekter eller kritiske mærkefarver.
Fordele ved flexografisk tryk til emballage
Flexo-print er fortsat meget udbredt, fordi det tilbyder en praktisk balance mellem hastighed, tilpasningsevne og driftseffektivitet.
Højhastighedsproduktion til gentagne ordrer
Flexografiske presser er designet til kontinuerlig produktion. Når et job er sat korrekt op, kan de effektivt producere store mængder trykt materiale.
Dette er især nyttigt for mærker med:
- Stabile, gentagelige emballagedesigns
- Multimarkedsdistribution
- Hyppige genopfyldningscyklusser
- Salgsfremmende emballagekampagner
- Sæsonbestemte produktlanceringer
- Store detail- eller distributørordrer
Ved længere serier kan pladeomkostningerne fordeles på flere enheder, hvilket gør prisen pr. enhed mere konkurrencedygtig.
Bred substratkompatibilitet
Flexografi kan printe på papir, pap, film, folier og laminater. Dette er værdifuldt for mærker, der ønsker visuel konsistens på tværs af flere emballageformater.
For eksempel kan et hudplejemærke have brug for en foldekarton, forsendelsesæske, produktetiket, papirindsats og reklamepose. En koordineret fremstillingsplan kan hjælpe med at tilpasse farver, logobehandling og materialeudseende på tværs af disse komponenter.
Hurtig blækketørring
Hurtig tørring understøtter kontinuerlig produktion og kan reducere risikoen for udtværing mellem print- og konverteringsstadier.
Dette kan især være vigtigt for:
- Roll-to-roll fleksibel emballage
- Etiketter med høj volumen
- Bølgekartoner
- Tidsfølsomme opfyldningsordrer
- Emballage med flere efterbehandlingsoperationer
Stærk ydeevne på emballagematerialer
Fleksible aflastningsplader kan imødekomme nogle overfladevariationer bedre end metoder, der primært er designet til ekstremt glat plademateriale. Dette gør flexografi praktisk til mange bølge-, papir- og filmbaserede applikationer.
Omkostningseffektivitet i stor skala
Flexografi involverer opsætningsarbejde og skabelse af tallerkener, så det er ikke altid det bedste førstevalg til små mængder eller meget varierende personlige designs. Til mellemlange til lange produktionsserier kan den dog tilbyde en stærk balance mellem kvalitet, hastighed og omkostningskontrol.
Begrænsninger at overveje, før du vælger Flexo
En troværdig emballageanbefaling bør indeholde begrænsninger såvel som fordele. Flexografi er kraftfuldt, men det er ikke automatisk den bedste metode til ethvert projekt.
Fine fotografiske detaljer kan være udfordrende
Moderne flexo-teknologi er blevet væsentligt forbedret, men ekstremt fine fotografiske detaljer, subtile toneovergange og meget komplekse gradienter kan stadig kræve speciel prepress-planlægning eller en anden printmetode.
Hvis dit design afhænger af fotografisk reproduktion i museumskvalitet, meget lille omvendt tekst eller præcis farvetilpasning på tværs af udfordrende overflader, skal du anmode om en presseprøve eller materialeprøve før fuld produktion.
Opsætningen er mindre effektiv til meget små ordrer
Plader, opsætning, farvekalibrering og presseforberedelse tager tid. Til en begrænset prøvekørsel, prototype, regional test eller design med variabel tekst og billeder kan digital print være mere velegnet.
Materiale og blæk skal matches
En film, belægning, pladeoverflade eller laminat kan kræve specifik blæk, primere, overfladebehandling, tørrebetingelser og testning. Udskrivning direkte på et uegnet materiale uden validering kan resultere i dårlig vedhæftning, farveinkonsistens, afgnidning, revner eller nedstrøms lamineringsproblemer.
Farveforventninger kræver klar aftale
Et skærmbillede er ikke et fysisk emballageprodukt. Skærmindstillinger, lysforhold, materialefarve, blækdækning og overfladetekstur kan alle påvirke, hvordan en farve fremstår.
For brandkritisk arbejde skal du angive Pantone-referencer, hvor det er relevant, specificere visningsbetingelserne og godkende en fysisk prøve eller kontraktbevis, når projektet kræver stramme farveforventninger.
Flexografisk udskrivning vs. andre metoder
Valget af den rigtige proces afhænger af din ordremængde, underlag, visuelle krav, budget, leveringsplan, og om designet vil ændre sig ofte.
| Udskrivningsmetode |
bedst til |
hovedstyrke |
begrænsning af |
| Flexografisk tryk |
Mellemlange til lange emballager |
Højhastighedsudskrivning på mange emballagematerialer |
Pladeopsætning gør meget korte løb mindre effektive |
| Offsettryk |
Premium kartonkartoner og detaljeret grafik |
Stærk billedgengivelse på glat pap |
Mindre velegnet til mange fleksible film og teksturerede materialer |
| Digitalt tryk |
Korte oplag, prototyper, personlig emballage |
Ingen plader og hurtige kunstændringer |
Enhedsomkostninger kan stige ved store gentagelsesordrer |
| Dybtryk |
Meget lange serier og fleksibel emballage med høje detaljer |
Fremragende tonale detaljer og konsistens |
Høj cylinderpris og længere forberedelse |
Når Flexo normalt er det rigtige valg
Flexografisk tryk er ofte en stærk mulighed, når dit projekt omfatter:
- En gentagelsesordre eller et langt produktionsforløb
- Etiketter, film, bølgekartoner eller papirbaseret emballage
- Behov for hurtig produktion efter opsætning
- Konsekvente staffagefarver eller mærkegrafik
- Flere emballagesubstrater
- Krav til hurtigtørrende blæk
- Standardiserede designs på tværs af regioner eller produktlinjer
Når en anden metode kan være bedre
Overvej digital print, når du har brug for prototyper, små mængder, lokaliserede illustrationer, serialiserede etiketter eller hyppige designændringer. Overvej offsettryk for at få meget detaljeret grafik på førsteklasses karton. Overvej dybtryk til fleksibel emballage med ekstremt store volumer, hvor enestående fine detaljerede gengivelser retfærdiggør den højere opsætningsinvestering.
En emballagekøbers tjekliste før produktion
De mest succesfulde emballageprojekter begynder med de rigtige tekniske spørgsmål. Før du godkender flexografisk tryk, skal du afklare følgende detaljer med din emballageproducent.
1. Hvad er det endelige emballageformat?
Bekræft, om du har brug for en foldekarton, bølgepap, etiket, pose, papirpose, ærme eller en anden struktur.
2. Hvad er den nødvendige ordremængde?
Mængde påvirker i høj grad den mest praktiske trykmetode og den samlede omkostningsstruktur.
3. Hvilket materiale er passende?
Definer krav til pladekvalitet, fløjtetype, papirvægt, filmstruktur, belægning eller laminat.
4. Hvor komplekst er kunstværket?
Identificer staffagefarver, gradienter, metalliske effekter, hvidt blæk, fin omvendt tekst, stregkoder og fotografier.
5. Hvilket produkt vil emballagen beskytte?
Overvej produktvægt, skrøbelighed, fugtfølsomhed, krav til fødevarekontakt og transportrisici.
6. Hvilken efterbehandling er nødvendig?
Angiv laminering, lak, prægning, foliestempling, spoteffekter, vinduer, indsatser eller specielle udstansninger.
7. Hvordan bliver farve godkendt?
Beslut om et digitalt bevis er nok, eller om en fysisk præproduktionsprøve er påkrævet.
8. Hvilken test er nødvendig?
Afhængigt af projektet kan dette omfatte faldtest, kompressionstest, gnidningstest, stregkodeverifikation, adhæsionstest eller transportsimulering.
En klar specifikation sparer tid. Det reducerer også risikoen for at modtage emballage, der ser acceptabel ud, men som ikke fungerer korrekt ved påfyldning, forsendelse, detailfremvisning eller slutbrugerhåndtering.
Ekspertproduktionsindsigt: Udskriftskvaliteten starter før pressen
Efter to årtiers fremstilling af emballage er én lektie konsekvent: De dyreste printproblemer begynder før pressen starter.
Den bedste måde at forbedre flexografisk emballagekvalitet på er ikke blot at kræve 'bedre udskrivning'. Det er at opbygge en ordentlig præproduktionsproces, der forbinder illustrationer, materiale, strukturelt design, farveforventninger og logistikkrav.
For eksempel kan et fedt sort logo se fremragende ud på en hvid belagt karton, men virke blødere på naturligt kraftpapir. En kompleks gradient kan reproducere anderledes på bølgepap end på en glat lamineret film. En blank finish kan øge den visuelle effekt, men er muligvis ikke det bedste valg, når en pakke skal modstå ridser ved langdistancetransport.
Løsningen er ikke at undgå kreativ indpakning. Løsningen er at evaluere design og materiale sammen og derefter vælge den bedst egnede print- og efterbehandlingsrute før masseproduktion.
Fremtiden for flexografisk emballagetryk
Flexografi fortsætter med at udvikle sig gennem bedre automatisering, pladeteknologier, blæksystemer, farvestyringsarbejdsgange og hybride produktionslinjer. Markedsundersøgelser indikerer, at efterspørgsel efter emballage vil fortsætte med at understøtte væksten i flexografisk tryk, især på tværs af fleksibel emballage, etiketter, foldekartoner og forbrugerorienterede æskeformater.
Adskillige udviklinger former moderne flexografisk produktion:
- Forbedret pladeteknologi for skarpere tekst, højlys og tonal grafik
- Avanceret anilox-gravering for mere kontrolleret blækoverførsel
- Automatiseret farve- og registreringskontrol for at reducere opsætningsvariation
- Hybride pressesystemer , der kombinerer konventionelle og digitale muligheder
- Vandbaseret og UV-hærdende blækudvikling til udvalgte applikationer
- Mere materialeinnovation inden for papir, genanvendelige strukturer, barrierebelægninger og lette emballageformater
- Datadrevet kvalitetskontrol for at forbedre repeterbarheden på igangværende pakkeprogrammer
For købere er den vigtigste tendens ikke én maskine eller blæktype. Det er den voksende evne til at matche emballageydelse, mærkeudseende, produktionseffektivitet og materialestrategi mere præcist.
Arbejd med en erfaren emballageproducent
Flexografisk udskrivning kan være en effektiv og pålidelig løsning til emballering af æsker, bølgekartoner, etiketter, fleksibel emballage og papirbaserede trykte produkter – især når dit projekt kræver skalerbar produktion og pålidelig materialekompatibilitet.
Shenzhen XingKun Packing Products Co., Ltd. bringer mere end 20 års erfaring med udskrivning og emballageproduktion til skræddersyede projekter for internationale mærker og distributører. Vi kan hjælpe med at evaluere din kassestruktur, materialevalg, krav til kunstværker, trykmetode, efterbehandlingsmuligheder, prøveudtagningskrav og bulkproduktionsplan.
Send os dit kunstværk, dimensioner, målmængde, materialepræference og destinationsmarked for at modtage en praktisk emballageanbefaling og tilpasset tilbud.
Ofte stillede spørgsmål
Hvad bruges flexografisk tryk til?
Flexografisk tryk bruges til emballering af æsker, bølgekartoner, etiketter, fleksibel emballage, papirposer, madindpakninger, krympehylstre, forsendelsesmaterialer og mange andre trykte produkter. Det er især nyttigt til mellemlange til lange produktionsserier og materialer, der ikke er begrænset til glatte papirark.
Er flexografisk tryk velegnet til tilpassede emballagekasser?
Ja. Flexografisk udskrivning kan være velegnet til tilpassede emballagekasser, især bølgekartoner, e-handelsposter, kraftemballage, detailklare kasser og højvolumenboksprogrammer. Det ideelle resultat afhænger af bordtype, kunstværkets kompleksitet, farvekrav og efterbehandlingsbehov.
Hvad er en anilox-valse i flexografisk tryk?
En aniloxvalse er en graveret rulle, der måler og overfører en kontrolleret mængde blæk til trykpladen. Dens mikroskopiske celler hjælper med at opretholde ensartet blækdækning og understøtter gentagelig printkvalitet under produktionen.
Er flexotryk bedre end digitaltryk?
Ingen af metoderne er universelt bedre. Flexografisk tryk er generelt mere omkostningseffektivt til mellemlange til lange serier og kontinuerlig emballageproduktion. Digital print er ofte mere praktisk til korte oplag, prototyper, personlig emballage og design, der ændres ofte.
Kan flexografisk tryk bruges på bølgepap?
Ja. Flexografi bruges i vid udstrækning til bølgepap, herunder forsendelseskartoner, e-handelsposter, produktionskasser, salgssteder og detailemballage. Udskriftsskarphed kan variere baseret på brættets overflade, fløjteprofil, illustrationsdesign og blæksystem.
Hvilket blæk bruges til flexografisk tryk?
Almindelige flexografiske blæksystemer omfatter vandbaserede, opløsningsmiddelbaserede, UV-hærdelige og specialiserede formuleringer. Den passende blæk afhænger af underlaget, produktpåføring, tørremetode, krav til vedhæftning og gældende sikkerheds- eller lovkrav.
Er flexografisk tryk velegnet til fødevareemballage?
Flexografisk tryk er almindeligvis brugt til fødevareemballage, herunder etiketter, kartoner, wraps, poser og papirbaseret emballage. Egnethed til fødevarekontakt afhænger af den komplette emballagestruktur, blæksystem, belægning, barrierelag, migrationskontrol og gældende regler på destinationsmarkedet.
Hvad skal jeg give for et tilbud på flexografisk emballage?
Angiv emballagedimensioner, æskestil eller dieline, illustrationsfil, påkrævet mængde, materialepræference, trykfarver, efterbehandlingskrav, produktvægt, destinationsland og ønsket leveringsplan. Hvis det er tilgængeligt, angiv en fysisk prøve eller referencebilleder af det foretrukne resultat.
Referencer
1. [Custom Box Makers: Flexo Vs. Dybtryk ]
2. [US Environmental Protection Agency: Forureningsforebyggende erfaringer i flexografisk trykning ]
3. [Georgia Environmental Protection Division: Retningslinjer for kontrolteknikker for fleksibel pakkeudskrivning ]
4. [Smithers: The Future of Flexographic Printing Markets to 2029 ]
5. [Flexographic Technical Association: Smithers undersøgelser Future of Flexographic Printing Markets ]
6. [Iowa State University Digital Press: Flexographic Plate Technology ]
7. [Flexographic Technical Association: Væksten af vandbaseret blæk i fleksibel emballage ]


